
新闻详情
螺旋钢管生产工艺:从钢卷到成品钢管
作者:Jinyuan 发布时间:2026-11-07 11:39:00 浏览量:182
引言
螺旋钢管是将钢卷卷制成螺旋状,并沿钢管全长焊接所形成的焊缝而生产的。这种几何结构使相对较窄的钢卷也能生产出大直径钢管,因此螺旋钢管在水输送和天然气管道工程的大直径管段中占据主导地位。了解这一工艺有助于买方判断哪些参数真正决定质量,哪些只是商业细节。
本文介绍常规螺旋管机组所采用的生产工序、需要关注的关键检验点,以及决定交付钢管是否符合采购规范的那些工艺变量。
原材料选择与进厂检验
生产从热轧钢卷开始。钢种根据设计要求选择,通常为 API 5L 钢级(如 Grade B、X42、X52 或 X60),当钢管用于打桩或一般输送时也可选用结构钢级。钢卷宽度的选择应使成品外径和壁厚在合理的成型角(通常在 45 度至 70 度之间)下得以实现。
每个钢卷都需对照其质保书核验化学成分、屈服强度、抗拉强度和延伸率。由于钢卷横向的凸度偏差会直接转化为成品钢管的壁厚偏差,因此需在宽度方向多个点测量厚度。带有分层、严重氧化皮或边部裂纹的钢卷在进入生产线之前即被剔除,因为这类缺陷无法在下游工序得到纠正。
钢卷准备与铣边
钢卷经开卷、矫平并切成直角。两条边被铣削成均匀的坡口,使焊缝坡口几何形状从第一米到最后一致。铣边可去除加工硬化的剪切区和任何轻微的边部缺陷,否则这些缺陷会演变为焊缝不连续。
铣边后,带钢通过预弯机组将边缘预弯至最终曲率半径。这一步骤可防止平直带钢被直接强制卷成螺旋时在焊缝处出现的典型"尖峰"。带钢对中持续受到监测,因为数毫米的横向偏移就足以造成焊缝错边和超出公差的接头。
螺旋机组上的螺旋成型
成型在一组轧辊之间进行,轧辊的布置使带钢以一定角度进入钢管轴线。成型角、带钢宽度和钢管直径之间由简单的几何关系相关联,因此改变直径只需改变角度,而无需更换钢卷。带钢的外缘和内缘在焊接位置汇合,并由导向辊保持位置。
成型过程中,操作人员监测直径、椭圆度和焊缝间隙。间隙过大会产生烧穿和过宽的焊道,间隙不足则会导致未熔合。现代机组采用激光跟踪使焊缝始终保持在焊头正下方,从而减少焊缝缺陷并降低对操作人员的依赖。
焊缝的埋弧焊接
螺旋钢管通常采用埋弧焊工艺焊接,先焊内缝,后焊外缝。两道焊缝相互错开,不共用同一条中心线,从而降低出现连续贯穿性缺陷的风险。焊剂经过回收和筛分,每根钢管的焊接参数都有记录,以便追溯任何偏差。
焊接后,根据规范对焊缝进行目视检验,并采用超声波或射线方法进行检测。在要求外径齐平之处,焊缝余高会被修磨,焊缝也会做出标记,以便在安装和后续检验中识别。
定径、矫直与管端处理
焊接后的钢管通过定径段,使直径和椭圆度进入标准公差范围。通过一系列轧辊校正直线度,管端采用等离子或机械切割切成直角。随后管端按买方指定的角度进行坡口加工,标准对接焊坡口通常为 30 度正负 2.5 度。
管端尺寸受到特别关注,因为它们决定现场组对的质量。每根钢管都要测量周长、坡口角度、钝边和管端垂直度,超出公差的钢管重新切割,而不是运到现场再修正。
试验与检验
水压试验是管线钢管的主要验收试验。每根钢管充水、加压至规定的试验压力并保压规定时间,检查是否泄漏和永久变形。焊缝的无损检测(超声波或射线)根据订单约定的检验等级进行。
尺寸检验涵盖外径、壁厚、长度、直线度和坡口几何形状。对于关键工况,还需对同一生产批次的试样进行压扁、弯曲或焊缝冲击等附加试验。
涂层、标记与包装
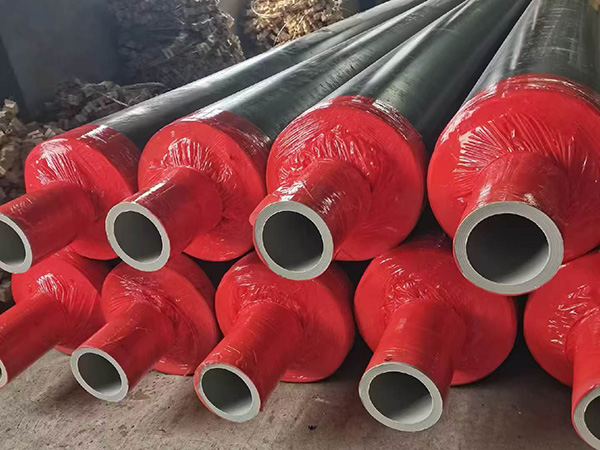
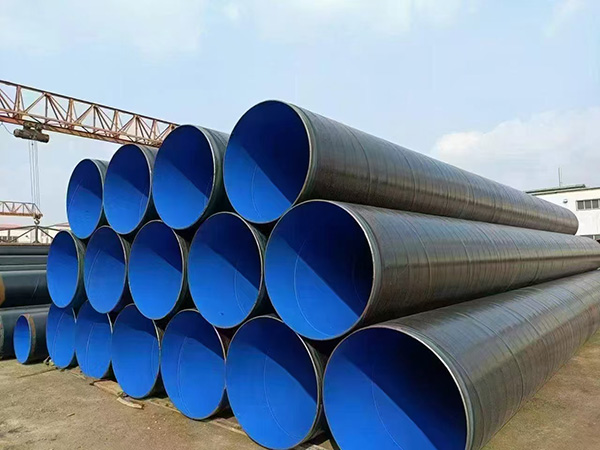
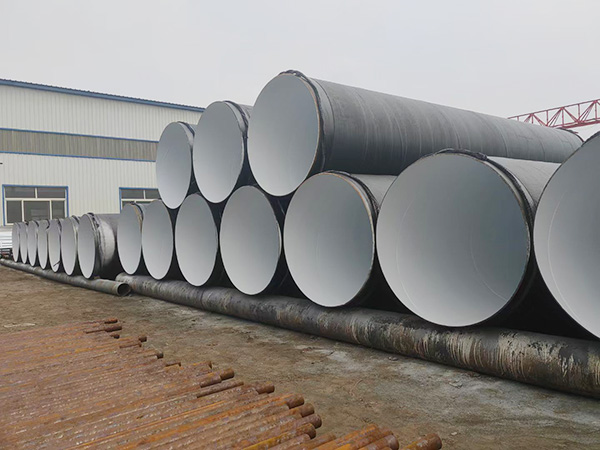
光管可原样供货,也可进行涂覆。外涂层包括三层聚乙烯、熔结环氧和煤焦油环氧,内涂层可为水泥砂浆、环氧或聚乙烯。涂层在所有焊缝检验完成后进行,并用电火花检漏确认涂膜连续。
参考文献
[1] API Spec 5L:管线钢管规范。
[2] ISO 3183:2019 石油天然气工业——管道输送系统用钢管。
[3] ASME B36.10M:焊接和无缝轧制钢管。
[4] ASME B16.5:管法兰和法兰管件,NPS 1/2 至 NPS 24。
[5] ASME B16.9:工厂制造的锻制对焊管件。
[6] ISO 21809-1:2018 埋地或水下管道外涂层——聚烯烃涂层(3PP 和 3PE)。
[7] EN 10204:2004 金属制品——检验文件类型。